Teil I: Zuverlässige, dissipationskorrigierte stationäre Scherviskositäten unter kontinuierlicher Scherung messen
Fast 50 Jahre Erfahrung in der rheologischen Prüfung von Elastomeren haben zur Entwicklung eines neuen Prüfgeräts geführt – des RPA rotational von GÖTTFERT. Der Rubber Process Analyzer (RPA), zu Deutsch Gummi-Prozess-Analysegerät, dient zur Analyse von Kautschuk-Compounds sowohl im plastischen als auch im vulkanisierten Zustand sowie zur Charakterisierung des Vernetzungsverhaltens. Bei herkömmlichen RPAs wird die untere Kammerhälfte sinusförmig rotierend bewegt (oszilliert), während an der oberen Kammerhälfte das durch die Probe übertragene Drehmoment gemessen werden. Neben entsprechenden Frequenz-Sweeps können auch LAOS-Messungen (Large Amplitude Oscillatory Strain - oszillatorische Scherung mit großer Amplitude), Vulkanisationsisothermen, Temperatur-Sweeps, Relaxations- oder Sprungversuche durchgeführt werden.
Der neue RPA rotational verfügt über eine kontinuierlich rotierende untere Kammerhälfte mit integriertem Gradiententemperatursensor zur Bestimmung des durch Scherdissipation verursachten Temperaturanstiegs – ein Alleinstellungsmerkmal am Markt. Abbildung 1 veranschaulicht den grundlegenden Unterschied zwischen üblichen RPAs und dem RPA rotational.

In Teil I der RheoInfo zum RPA rotational betrachten wir die Möglichkeit kontinuierlicher Rotationsmessungen genauer. Damit lassen sich stationäre Scherviskositäten direkt messen, was mit herkömmlichen RPAs nicht beziehungsweise nur sehr eingeschränkt möglich ist. Zudem werden der störende Einfluss des durch Scherdissipation verursachten Temperaturanstiegs sowie ein exklusiv von GÖTTFERT entwickeltes Korrekturverfahren auf Basis des Gradiententemperatursensors erläutert.
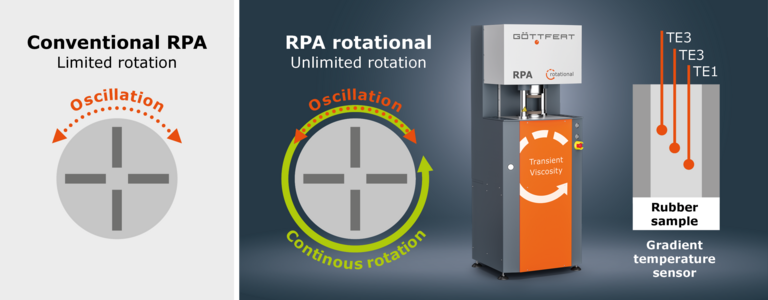 Abbildung 1: Herkömmliche Rubber Process Analyzer (RPA) sind Rotationsrheometer mit begrenztem Drehwinkel (links). Entsprechend sind die Messungen überwiegend auf oszillatorische Anregungen beschränkt. Der RPA rotational (rechts) gehört zu den ersten RPAs mit beweglicher Kammerhälfte, die Rotationen mit unbegrenzter Amplitude durchführen kann. Dadurch werden kontinuierliche Rotationsmessungen zur Bestimmung der stationären Scherviskosität möglich. Dank des integrierten Gradiententemperatursensors kann der Temperaturanstieg infolge dissipativer Erwärmung erfasst und korrigiert werden, sodass auch bei hohen Schergeschwindigkeiten zuverlässige Viskositätsdaten erhalten werden. Die Abbildung wurde einem Artikel der KGK Rubberpoint entnommen 1.
Kontinuierliche Rotationsmessungen werden durch eine sprunghafte Änderung der Winkelgeschwindigkeit beziehungsweise Schergeschwindigkeit durchgeführt; dies wird auch als Scherratensprungversuch bezeichnet. Die Messungen erfolgen isotherm bei einer festgelegten Solltemperatur TSet. Als Reaktion auf die vorgegebene Schergeschwindigkeit wird das Drehmoment gemessen, aus dem sich die Schubspannung als Funktion der Zeit ergibt. Die Scherviskosität wird anschließend als Verhältnis von Schubspannung zu Schergeschwindigkeit berechnet. Abbildung 2 zeigt beispielhafte Messungen mit verschiedenen Schergeschwindigkeiten an Polyisobutylen (PIB, Oppanol B15N). Nach einer gewissen Zeit nähert sich die Scherviskosität einem Gleichgewichtsplateau, der sogenannten stationären Scherviskosität. Bei niedrigen Schergeschwindigkeiten ist dieses Plateau klar ausgeprägt. Ab Schergeschwindigkeiten von 50 1/s (Bereich hoher Schergeschwindigkeiten) geht es jedoch zunehmend in einen abfallenden Kurvenverlauf über. Hier wird der Einfluss der Scherdissipation sichtbar: Die eingebrachte mechanische Energie wird in Wärme umgewandelt und führt zu einem raschen Temperaturanstieg im Messmaterial über die vorgesehene Isotherme bei TSet hinaus. Dadurch sinkt die temperaturabhängige Viskosität des Materials. Mit steigender Schergeschwindigkeit wird dieser Effekt naturgemäß stärker. Bei niedrigen Schergeschwindigkeiten unter 50 1/s kann die Scherdissipation üblicherweise vernachlässigt werden, sodass keine Korrektur erforderlich ist. Daher können mehrere niedrige Schergeschwindigkeiten mit derselben Probe gemessen werden, was Zeit und Kosten spart. Bei hohen Schergeschwindigkeiten ab 50 1/s empfiehlt es sich aufgrund der starken Scherdissipation jedoch, für jede kontinuierliche Rotationsmessung eine neue Probe zu verwenden.
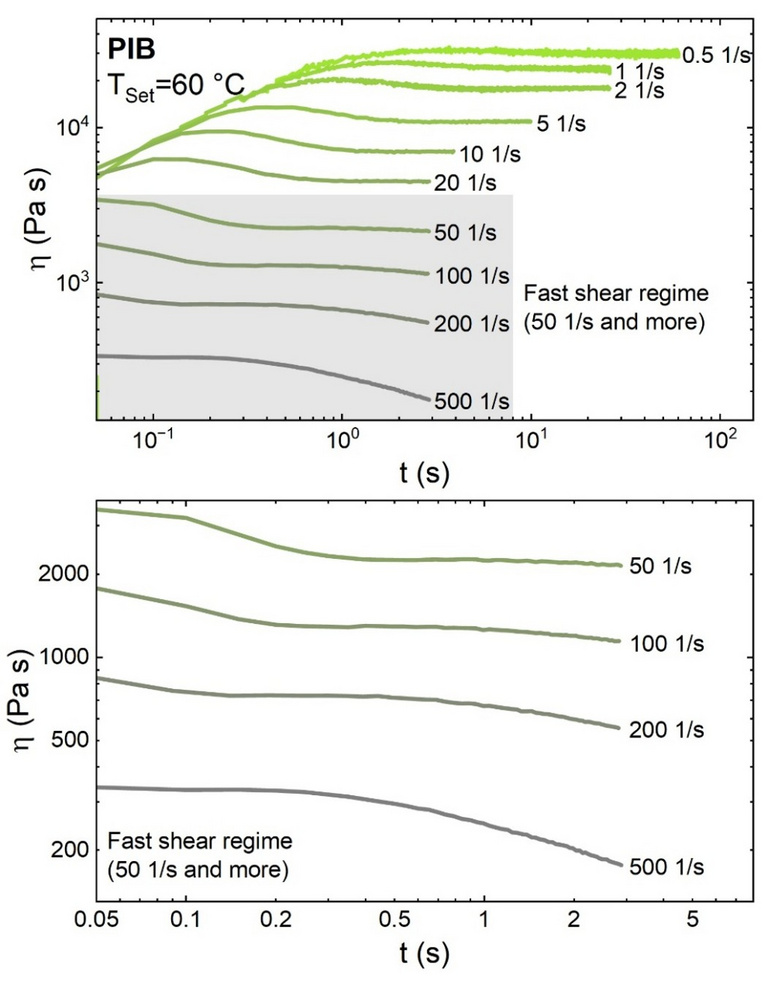 Abbildung 2: Bei kontinuierlichen Rotationsmessungen ermittelte Viskositätskurven für PIB bei einer Solltemperatur von 60 °C. Das obere Diagramm zeigt die Kurven aller angelegten Schergeschwindigkeiten. Der Bereich hoher Schergeschwindigkeiten ist grau hinterlegt und im unteren Diagramm vergrößert dargestellt. Bei niedrigen Schergeschwindigkeiten bildet sich nach einer gewissen Einstellzeit ein deutliches stationäres Scherplateau aus, während Messungen bei hohen Schergeschwindigkeiten infolge der Scherdissipation einen kontinuierlich abfallenden Verlauf zeigen. Die Abbildung wurde einem Artikel der KGK Rubberpoint entnommen 1.
Abbildung 3 zeigt die tatsächlichen Probentemperaturen TSample aus den Messungen bei hohen Schergeschwindigkeiten an PIB, ermittelt mit dem integrierten Gradiententemperatursensor des RPA rotational. Bei einer Schergeschwindigkeit von beispielsweise 500 1/s wurde innerhalb einer Messzeit von 3 s ein extremer Temperaturanstieg von mehr als 70 °C festgestellt. Dieser Temperaturanstieg hat einen erheblichen Einfluss auf die gemessene Viskosität. Bei genauer Kenntnis der zeitabhängigen Probentemperatur lässt sich die Viskositätskurve rekonstruieren, die ohne dissipativen Temperaturanstieg zu erwarten wäre.
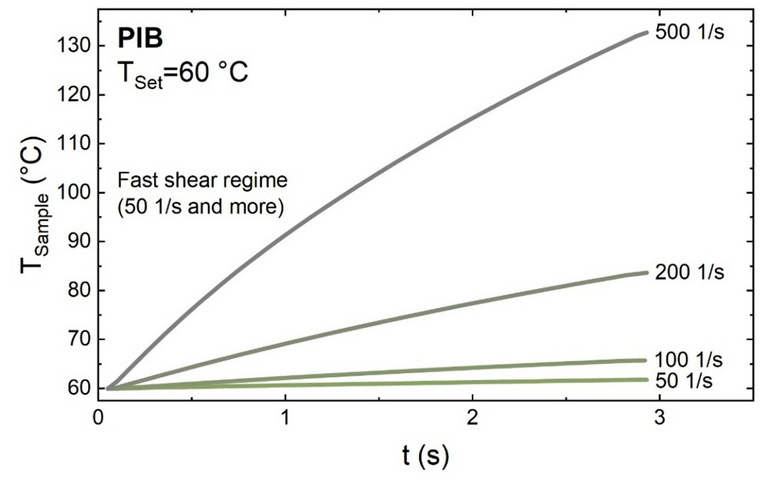 Abbildung 3: Zeitabhängige Probentemperaturen der vier durch Dissipation beeinflussten Messungen bei hohen Schergeschwindigkeiten an PIB aus Abbildung 2. TSample wird aus dem Differenzsignal des im RPA rotational integrierten Gradiententemperatursensors berechnet. Die Abbildung wurde einem Artikel der KGK Rubberpoint entnommen 1.
Abbildung 4 zeigt die PIB-Messungen mit angewendeter Dissipationskorrektur im Bereich hoher Schergeschwindigkeiten (orangefarbene Kurven). Durch dieses Korrekturverfahren bilden die Messungen bei hohen Schergeschwindigkeiten wieder klar definierte Plateaus aus; ein echter stationärer Scherbereich wird sichtbar. Das Korrekturverfahren „begradigt“ im Wesentlichen die Kurven der durch Dissipation beeinflussten Messungen. Der genaue Wert der stationären Scherviskosität jeder Messung wird anschließend am jeweiligen Plateau bestimmt. Aus dem Verhältnis der korrigierten und unkorrigierten Werte lässt sich für jede Messung ein Korrekturfaktor berechnen. Bei der Messung mit 500 1/s liegt die korrekte Scherviskosität fast 50 % höher, als es die unkorrigierte Kurve vermuten lässt.
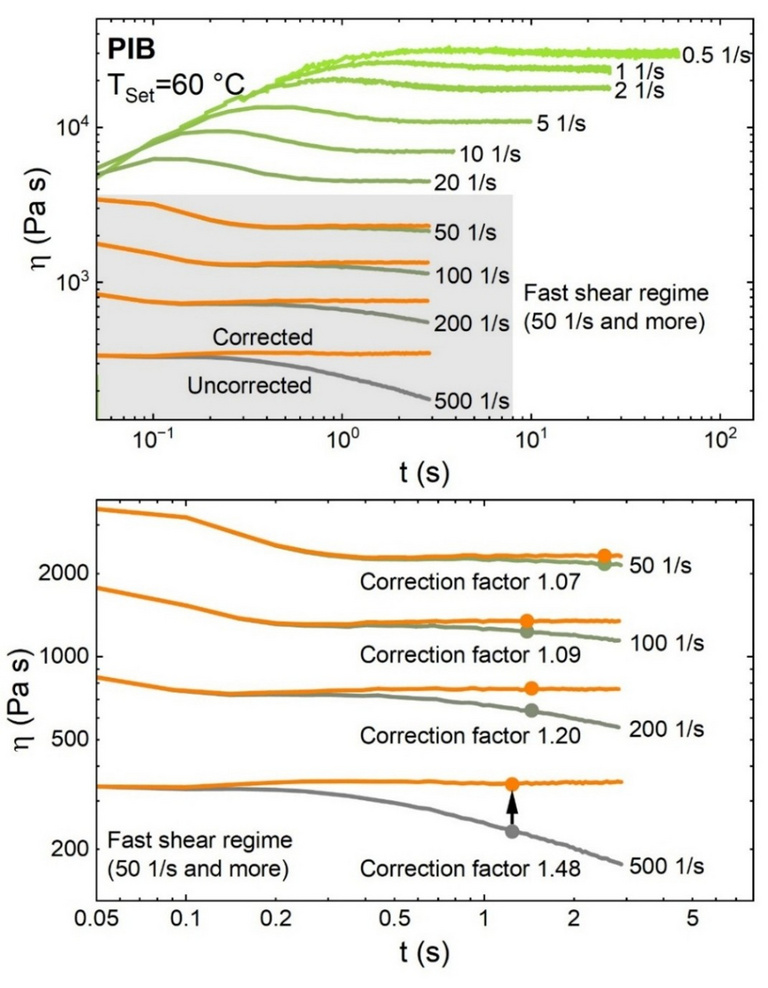 Abbildung 4: Viskositätskurven von PIB aus Abbildung 2, ergänzt um dissipationskorrigierte Viskositätskurven für den Bereich hoher Schergeschwindigkeiten. Die korrigierten Kurven bilden ein typisches stationäres Plateauniveau aus. Das untere Diagramm veranschaulicht die Bestimmung der stationären Scherviskositäten am Plateau der korrigierten Kurven bei hohen Schergeschwindigkeiten. Die angegebenen Korrekturfaktoren quantifizieren das Verhältnis zwischen korrigierten und unkorrigierten Viskositätswerten. Die Abbildung wurde einem Artikel der KGK Rubberpoint entnommen 1.
Das Viskositäts-Schergeschwindigkeits-Diagramm ist für industrielle Anwendungen von zentraler Bedeutung, da es das prozessrelevante strukturviskose Verhalten polymerer Werkstoffe unmittelbar veranschaulicht. Abbildung 5 vergleicht die unkorrigierten und dissipationskorrigierten stationären Scherviskositäten von PIB, die isotherm bei Solltemperaturen von 60, 80 und 100 °C gemessen wurden. Im Bereich hoher Schergeschwindigkeiten zeigen die unkorrigierten isothermen Viskositätskurven aufgrund des durch Scherdissipation verursachten Temperaturanstiegs einen sehr steilen Abfall mit zunehmender Schergeschwindigkeit. Daraus ergibt sich ein eher untypischer, übermäßig gekrümmter Verlauf, der im Folgenden als „Pseudo-Scherverdünnung“ bezeichnet wird.
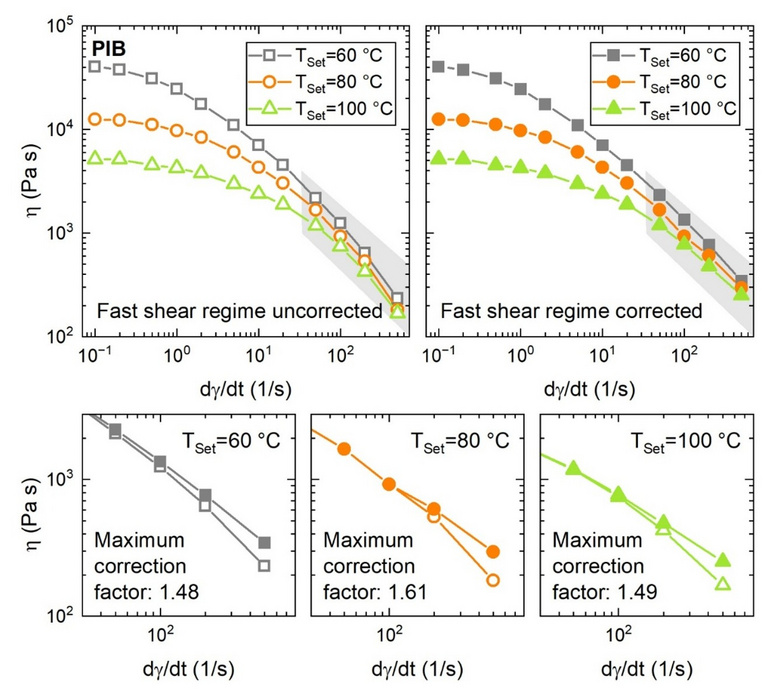 Abbildung 5: Stationäre Scherviskositäten von PIB in Abhängigkeit von der Schergeschwindigkeit, gemessen bei 60, 80 und 100 °C. Das obere linke Diagramm zeigt die unkorrigierten Kurven, das obere rechte Diagramm die Kurven mit dissipationskorrigiertem Bereich hoher Schergeschwindigkeiten (grauer Hintergrund). Die drei unteren Diagramme zeigen die Bereiche hoher Schergeschwindigkeiten bei den drei verschiedenen Temperaturen im Detail. In den unkorrigierten Kurven ist der Effekt der Pseudo-Scherverdünnung zu erkennen. Das Korrekturverfahren behebt dieses Problem. Die Abbildung wurde einem Artikel der KGK Rubberpoint entnommen 1.
Das Dissipationskorrekturverfahren verschiebt die Viskositäten bei hohen Schergeschwindigkeiten zu höheren Werten; die korrigierten stationären Scherviskositäten liegen dabei bis zum Faktor 1,61 über den unkorrigierten Vergleichswerten. Letztlich beseitigt die Korrektur die Pseudo-Scherverdünnung und erzeugt einen weniger steilen, natürlicheren Verlauf der drei korrigierten Kurven, wie im oberen rechten Diagramm zu sehen ist.
Abbildung 6 zeigt die Viskositäts-Schergeschwindigkeits-Diagramme für ein EPDM-Compound (Ethylen-Propylen-Dien-Monomer) und ein AEM-Compound (Ethylen-Acrylat-Elastomer), die jeweils bei drei verschiedenen Temperaturen gemessen wurden.
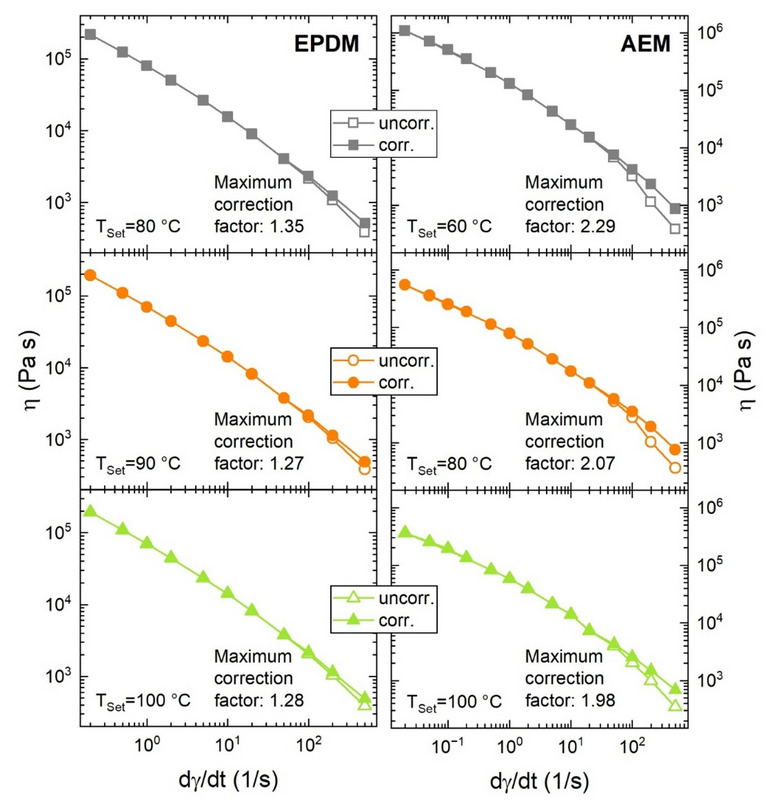 Abbildung 6: Unkorrigierte und korrigierte stationäre Scherviskositäten in Abhängigkeit von der Schergeschwindigkeit für ein EPDM-Compound (linke Diagramme) und eine AEM-Compound (rechte Diagramme), jeweils bei drei verschiedenen Temperaturen bestimmt. Auch hier wird das Problem der Pseudo-Scherverdünnung durch die Dissipationskorrektur gelöst. Die Abbildung wurde einem Artikel der KGK Rubberpoint entnommen 1.
Hier wird deutlich, dass der Einfluss dissipativer Erwärmung materialabhängig ist. Während das EPDM-Compound mit Korrekturfaktoren bis 1,35 einen mäßigen Pseudo-Scherverdünnungseffekt zeigt, weist das AEM-Compound mit Korrekturfaktoren bis 2,29 eine ausgeprägte Pseudo-Scherverdünnung auf. Solche materialspezifischen Unterschiede können auf verschiedene Faktoren zurückzuführen sein, beispielsweise auf das allgemeine Viskositätsniveau oder Unterschiede in der Temperaturabhängigkeit der Viskosität.
Diese Beispiele verdeutlichen den starken Einfluss dissipativer Erwärmung auf die rheologischen Eigenschaften von Kautschukwerkstoffen bei hohen Schergeschwindigkeiten. Präzise und zuverlässige Viskositätsdaten sind jedoch gerade im hohen Scherbereich für zahlreiche industrielle Anwendungen von entscheidender Bedeutung. Bei der Extrusion treten die intensivsten Scherprozesse konstruktionsbedingt in der Dosierzone der Schnecke und insbesondere im Werkzeugbereich auf, wo letztlich die Qualität des Extrudats bestimmt wird. Eine auf zuverlässigen rheologischen Daten basierende Auslegung von Maschine und Parametern kann hier den Unterschied zwischen einem fehlerfreien Produkt und Ausschuss ausmachen. Ähnliche Überlegungen gelten beispielsweise für Spritzgießprozesse. Der RPA rotational ist der erste und einzige RPA am Markt, der für diese Anwendungen bei hohen Schergeschwindigkeiten dissipationskorrigierte stationäre Scherviskositäten bereitstellen kann.
Der RPA rotational stellt durch die Kombination einer frei rotierenden Kammerhälfte mit moderner Temperaturmesstechnik den nächsten Entwicklungsschritt bei Rubber Process Analyzern dar. Die frei rotierende Kammerhälfte ermöglicht kontinuierliche Rotationsmessungen zur Bestimmung der prozessrelevanten stationären Scherviskosität über einen großen Schergeschwindigkeitsbereich. Damit werden die großräumigen Scherströmungen industrieller Prozesse angemessen abgebildet. Der unvermeidbare Temperaturanstieg durch Scherdissipation kann beträchtlich sein und würde Scherviskositätsmessungen bei hohen Schergeschwindigkeiten normalerweise unbrauchbar machen. Der integrierte Gradiententemperatursensor ermöglicht jedoch eine Korrektur dieses Effekts, sodass auch im hohen Scherbereich zuverlässige, dissipationskorrigierte stationäre Scherviskositäten erhalten werden – das Alleinstellungsmerkmal des RPA rotational.
Mit herkömmlichen RPA-Geräten wird die stationäre Scherviskosität üblicherweise nicht direkt gemessen, sondern abgeschätzt anhand oszillatorischer Messungen und der Cox-Merz-Beziehung. Teil II der RheoInfo zum RPA rotational zeigt, weshalb dieser konventionelle Ansatz fehleranfällig ist und warum die durch kontinuierliche Rotation bestimmte stationäre Scherviskosität die bessere und zuverlässigere Alternative für industrielle Anwendungen darstellt.
RPA rotational - Teil 2
Wo liegen die Vorteile der kontinuierlichen Rotationsmessungen im Vergleich zu Oszillationsmessungen?
RPA rotational - Teil 3
Wie charakterisiert der RPA rotational mit seiner Dissipations-Korrektur u.a. Scorch-Probleme und wie ermöglicht das neue Problemlösungskonzepte?
1. Frey M, Sunder J. Temperature buildup in sheared rubber - Measuring reliable viscosity data and predicting scorch with the RPA rotational. KGK Rubberpoint. 2026;6.