Teil III: Messung transienter Effekte und Vorhersage von dissipationsinduziertem Scorch in industriellen Prozessen
Fast 50 Jahre Erfahrung in der rheologischen Prüfung von Elastomeren haben zur Entwicklung eines neuen Prüfgeräts geführt – des RPA rotational von GÖTTFERT. Der Rubber Process Analyzer (RPA), zu Deutsch Gummi-Prozess-Analysegerät, dient zur Analyse von Kautschuk-Compounds sowohl im plastischen als auch im vulkanisierten Zustand sowie zur Charakterisierung des Vernetzungsverhaltens. Bei herkömmlichen RPAs wird die untere Kammerhälfte sinusförmig rotierend bewegt (oszilliert), während an der oberen Kammerhälfte das durch die Probe übertragene Drehmoment gemessen werden. Neben entsprechenden Frequenz-Sweeps können auch LAOS-Messungen (Large Amplitude Oscillatory Strain - oszillatorische Scherung mit großer Amplitude), Vulkanisationsisothermen, Temperatur-Sweeps, Relaxations- oder Sprungversuche durchgeführt werden.
Der neue RPA rotational verfügt über eine kontinuierlich rotierende untere Kammerhälfte mit integriertem Gradiententemperatursensor zur Bestimmung des durch Scherdissipation verursachten Temperaturanstiegs – ein Alleinstellungsmerkmal am Markt. Abbildung 1 veranschaulicht den grundlegenden Unterschied zwischen üblichen RPAs und dem RPA rotational.

In Teil III der RheoInfo zum RPA rotational untersuchen wir unter kontinuierlicher Scherung gemessene transiente Effekte sowie dissipationsinduzierte Scorch-Effekte. Letztere können in der industriellen Produktion ein erhebliches Risiko darstellen. Es wird gezeigt, wie die Dissipationskorrektur des RPA rotational bei der Erkennung und Quantifizierung beider Effekte eine entscheidende Rolle spielt.
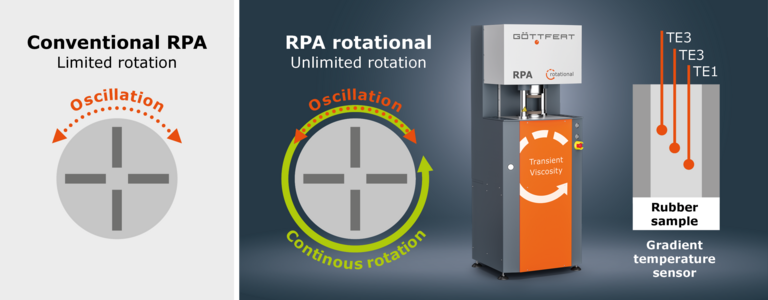 Abbildung 1: Herkömmliche Rubber Process Analyzer (RPA) sind Rotationsrheometer mit begrenztem Drehwinkel (links). Entsprechend sind die Messungen überwiegend auf oszillatorische Anregungen beschränkt. Der RPA rotational (rechts) gehört zu den ersten RPAs mit beweglicher Kammerhälfte, die Rotationen mit unbegrenzter Amplitude durchführen kann. Dadurch werden kontinuierliche Rotationsmessungen zur Bestimmung der stationären Scherviskosität möglich. Dank des integrierten Gradiententemperatursensors kann der Temperaturanstieg infolge dissipativer Erwärmung erfasst und korrigiert werden, sodass auch bei hohen Schergeschwindigkeiten zuverlässige Viskositätsdaten erhalten werden. Die Abbildung wurde einem Artikel der KGK Rubberpoint entnommen 1.
Bei Messungen mit kontinuierlicher Rotation lassen sich alle Viskositätswerte, die vor dem Erreichen echter stationärer Scherbedingungen bestimmt werden, unter dem Begriff „transiente Viskosität“ zusammenfassen. Abbildung 2 zeigt eine Messung mit kontinuierlicher Rotation an einem AEM-Compound bei einer Solltemperatur von 60 °C und einer Scherrate von 500 1/s. Beim RPA rotational kann die Datenerfassungszeit frei angepasst werden; für diese Messung wurde sie drastisch reduziert, um transiente Effekte auf kürzeren Zeitskalen aufzulösen. Die unkorrigierte Kurve ist grau, die dissipationskorrigierte Kurve orange dargestellt. Während der ersten etwa 40 ms ist bei beiden Kurven eine stetig ansteigende Viskosität zu erkennen – eine typische elastische Materialantwort. Nach etwa 50 ms wird ein Maximum beobachtet, das durch den hellgrauen Hintergrund gekennzeichnet ist. Dieser sogenannte „Overshoot“ charakterisiert die viskoelastische Antwort des Materials und spiegelt den Übergang von überwiegend elastischem zu überwiegend viskosem Materialverhalten wider. Hier ist der Einfluss des dissipativen Temperaturanstiegs bereits deutlich sichtbar und nimmt mit zunehmender Messdauer weiter zu. Während die unkorrigierte Kurve kontinuierlich abfällt, stellt sich bei der korrigierten Kurve nach etwa 1 s ein stationäres Scherplateau ein (grüner Hintergrund), sodass der Wert der stationären Scherviskosität einfach agelesen werden kann. Diese Ergebnisse zeigen, dass das Verfahren zur Dissipationskorrektur des RPA rotational nicht nur zur Bestimmung einzelner Werte der stationären Scherviskosität erforderlich ist. Es ist ebenso unverzichtbar, um den tatsächlichen Verlauf der transienten Viskosität sichtbar zu machen – die notwendige Voraussetzung für die Identifikation und Interpretation aller Arten instationärer Effekte. Die korrekte Bestimmung der transienten Viskosität ist für Forschungszwecke, beispielsweise in der Materialentwicklung und Verfahrenstechnik, von offensichtlichem Wert. Sie kann jedoch auch für Aufgaben der industriellen Qualitätskontrolle relevant sein. So kann die Quantifizierung des Overshoot Unterschiede im viskoelastischen Verhalten verschiedener Materialien oder Chargen aufzeigen. Darüber hinaus können transiente Viskositätsdaten helfen, unerwünschtes thixotropes Verhalten zu erkennen, etwa nach längeren Lagerzeiten.
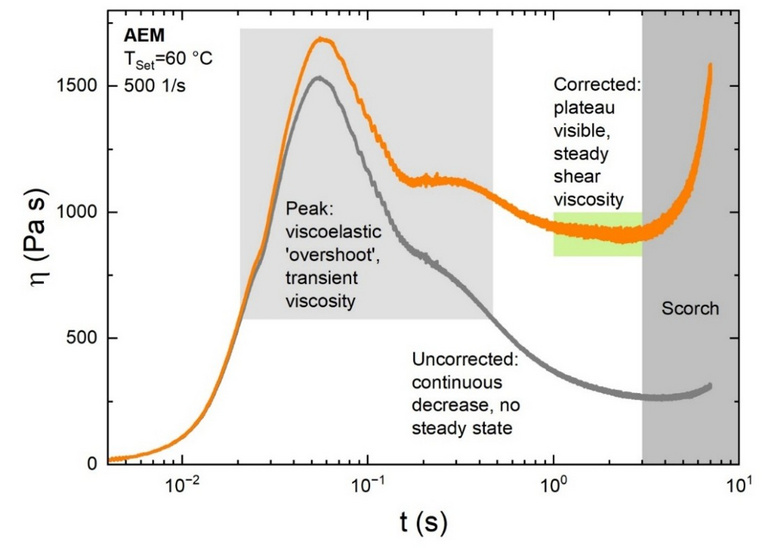 Abbildung 2: Zeitlicher Verlauf der Viskosität eines AEM-Compounds bei einer Scherrate von 500 1/s und TSet = 60 °C. Die Erfassungszeit wurde auf 0,1 ms reduziert, damit transiente Effekte auf kurzen Zeitskalen erkennbar werden. Die graue Kurve beschreibt die unkorrigierte, die orange Kurve die dissipationskorrigierte Viskosität. In der Anfangsphase steigen beide Kurven kontinuierlich an, und die Probenantwort ist überwiegend elastisch. Bei etwa 50 ms bildet sich ein Maximum aus, der viskoelastische Overshoot (hellgrauer Hintergrund). Die dissipative Erwärmung führt anschließend zu einem starken Abfall der unkorrigierten Kurve, während sich die korrigierte Kurve nach etwa 1 s einem stationären Scherplateau annähert. Bei Zeitskalen über 3 s tritt dissipationsinduzierter Scorch auf und führt zu ansteigenden Kurven (dunkelgrauer Hintergrund). Die Abbildung wurde einem Artikel der KGK Rubberpoint entnommen 1.
Die korrigierte Kurve in Abbildung 2 beginnt nach etwa 3 s Messzeit vom stationären Scherplateau abzuweichen und steigt steil an, wie durch den dunkelgrauen Hintergrund gekennzeichnet. Hier treibt der dissipationsinduzierte Temperaturanstieg das AEM-Compound in die vorzeitige Vulkanisation, auch als Scorch bezeichnet, ein bekanntes Problem in diversen industriellen Prozessen. Wie bei den zuvor diskutierten transienten Effekten ist auch hier ist eine eindeutige Identifikation dieses Effekts nur dank der Dissipationskorrektur möglich. In der unkorrigierten Kurve ist der Beginn des Scorch eher undeutlich und könnte leicht als stationäres Scherplateau fehlinterpretiert werden. Der Prozess des dissipationsinduzierten Scorch wird in Abbildung 3 detailliert betrachtet. Sie zeigt Messungen bei hoher Scherrate an einem Lkw-Reifen-Compound (nach längerer Lagerzeit) bei 100 °C. Im oberen Diagramm erreichen die mit 50, 100 und 200 1/s gemessenen korrigierten Viskositätskurven nach einer gewissen Messzeit jeweils ausgeprägte Plateaus und damit stationäre Scherbedingungen. Auch die Kurve bei 500 1/s weist einen Plateaubereich auf, der jedoch nach etwa 0,8 s Messzeit abrupt durch den Beginn des Scorch beendet wird, erkennbar an einem charakteristischen Kurvenanstieg.
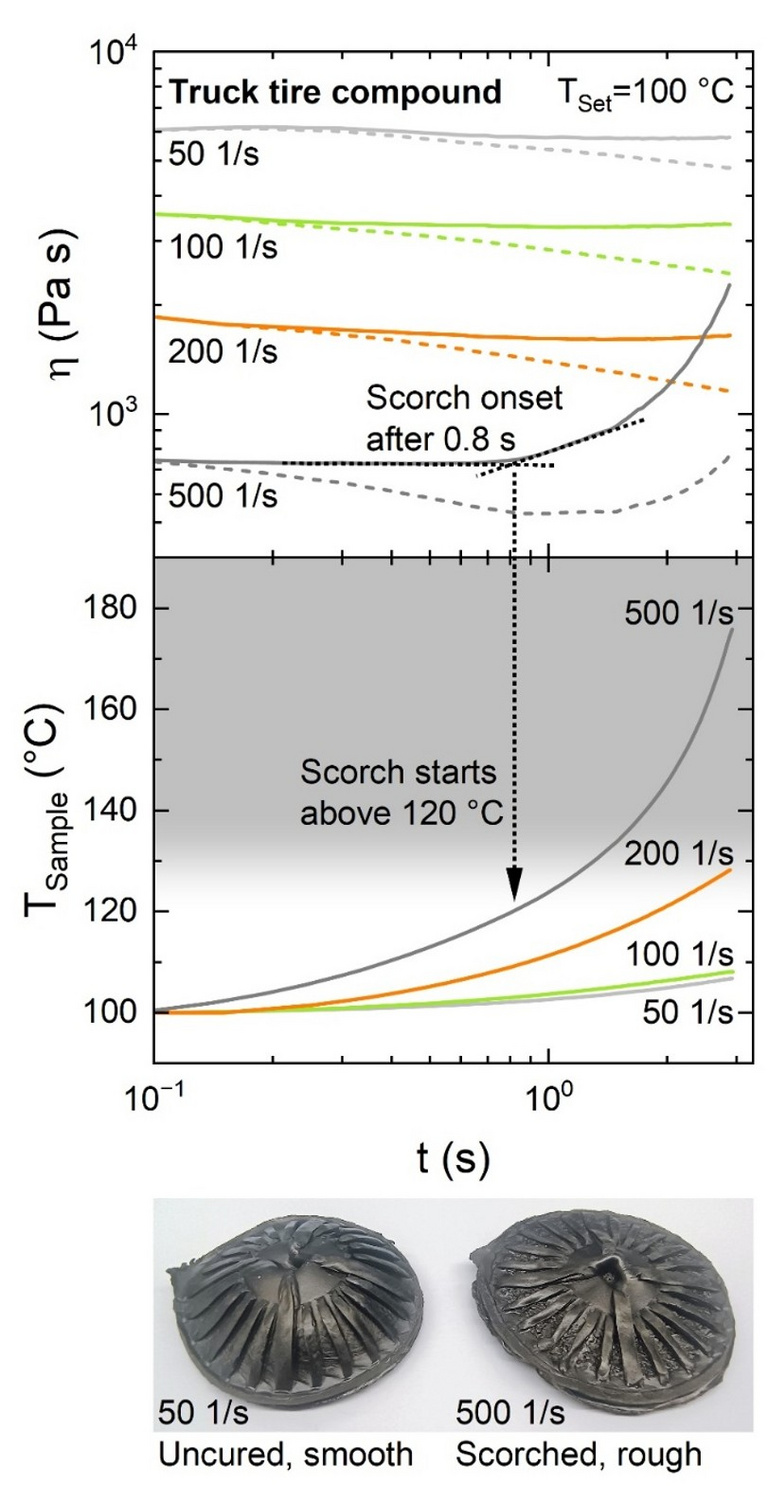 Abbildung 3: Messungen bei hoher Scherrate eines Lkw-Reifen-Compound bei 100 °C. Im oberen Diagramm sind die unkorrigierten Viskositätskurven gestrichelt und die korrigierten Kurven durchgezogen dargestellt. Bei der Messung mit 500 1/s ist nach 0,8 s ein ausgeprägter Anstieg der korrigierten Kurve sichtbar, der den Beginn des Scorch anzeigt. Das mittlere Diagramm zeigt die zugehörigen Probentemperaturen. Der Scorch-Effekt tritt bei Temperaturen über 120 °C auf (gepunkteter Pfeil); dieser Wert kann als kritische Schwellentemperatur definiert werden. Die Fotografien unten vergleichen die unvernetzte Probe bei 50 1/s und die Scorch-betroffene Probe bei 500 1/s nach der Messung. Scorch lässt sich visuell an der rauen Probenoberfläche erkennen. Die Abbildung wurde einem Artikel der KGK Rubberpoint entnommen 1.
Auch hier ist die Dissipationskorrektur des RPA rotational für die Erkennung entscheidend, da der Effekt in der unkorrigierten Kurve leicht als stationäres Scherplateau fehlgedeutet werden könnte. Das mittlere Diagramm zeigt die zeitliche Entwicklung von TSample für jede Messung. Im Vergleich mit dem für die korrigierte 500 1/s-Kurve im oberen Diagramm identifizierten Beginn des Scorch (gepunktete Linie) ist erkennbar, dass der Scorch-gefährdete Temperaturbereich oberhalb von 120 °C beginnt, wie durch den dunkelgrauen Hintergrund markiert. Die Probentemperaturkurve der Messung bei 200 1/s berührt diese Schwellentemperatur nur leicht. Daher sind bei dieser Messung keine nennenswerten Scorch-Effekte zu beobachten. Der Unterschied zwischen Proben mit und ohne dissipationsinduzierten Scorch ist auch mit bloßem Auge erkennbar, wie die Fotografien im unteren Teil der Abbildung zeigen. Während die Probe bei 50 1/s unvernetzt blieb und eine glatte Oberfläche aufweist, zeigt die bei 500 1/s gemessene, Scorch-betroffene Probe eine raue Oberfläche. Durch die kontinuierliche Rotation wird das Scorch-betroffene Material auseinandergerissen, wodurch raue, „krümelartige“ Oberflächenstrukturen entstehen.
Hohe Scherraten können grundsätzlich in allen Arten von Prozessen der Gummiindustrie auftreten. Die damit zwangsläufig verbundene dissipative Erwärmung kann aufgrund des Scorch-Risikos zu einer erheblichen Gefahr werden. Die Inline-Temperaturüberwachung ist jedoch in der Regel nicht empfindlich genug, um stark lokalisierte, instationäre Temperaturanstiege aufzulösen. Das Thema lässt sich theoretisch mithilfe komplexer und potenziell fehleranfälliger Simulationen untersuchen. Häufig wird es durch Trial-and-Error-Vorgehen gehandhabt, was viel Zeit beanspruchen und hohe Kosten verursachen kann. Aufgrund fehlender Daten und mangelnder Prozesseinblicke müssen solche Ansätze bei Änderungen des Produktionsprozesses oft von Grund auf neu begonnen werden. Hier kann der RPA rotational eine neue experimentelle Strategie bieten, da er die dissipative Erwärmung unter kontinuierlicher Scherung präzise misst und ein entsprechendes Korrekturverfahren anbietet. Wie gezeigt, ermöglicht dieser Ansatz die Bestimmung des genauen Zeitpunkts des Scorch-Beginns in Abhängigkeit von der angewandten Scherrate eines gegebenen industriellen Prozesses.
Der RPA rotational kombiniert Messungen mit kontinuierlicher Rotation mit fortschrittlichen Möglichkeiten zur Temperaturmessung und ist der erste RPA, der zuverlässige, dissipationskorrigierte Scherviskositätsdaten bestimmen kann. Die Dissipationskorrektur ist nicht nur für die korrekte Bestimmung stationärer Scherviskositäten erforderlich, sondern spielt auch eine entscheidende Rolle bei der Charakterisierung von transienten Effekten und durch Scherdissipation induziertem Scorch. Beide Aspekte können mit dem RPA rotational aussagekräftig untersucht werden und eröffnen neue Ansätze für eine zeit- und kosteneffiziente, datengestützte Prozessauslegung, Qualitätskontrolle und Materialentwicklung.
RPA rotational - Teil 1
Wie werden kontinuierliche Rotationsmessungen einfach durchgeführt und Dissipations-korrigiert?
RPA rotational - Teil 2
Wo liegen die Vorteile der kontinuierlichen Rotationsmessungen im Vergleich zu Oszillationsmessungen?
1. Frey M, Sunder J. Temperature buildup in sheared rubber - Measuring reliable viscosity data and predicting scorch with the RPA rotational. KGK Rubberpoint. 2026;6.